
Casa > Prodotti > Imballaggio chimico giornaliero IML > Etichetta IML per bottiglie di olio > Stampaggio mediante soffiaggio di etichette IML per bottiglie di olio in PP
Stampaggio mediante soffiaggio di etichette IML per bottiglie di olio in PP
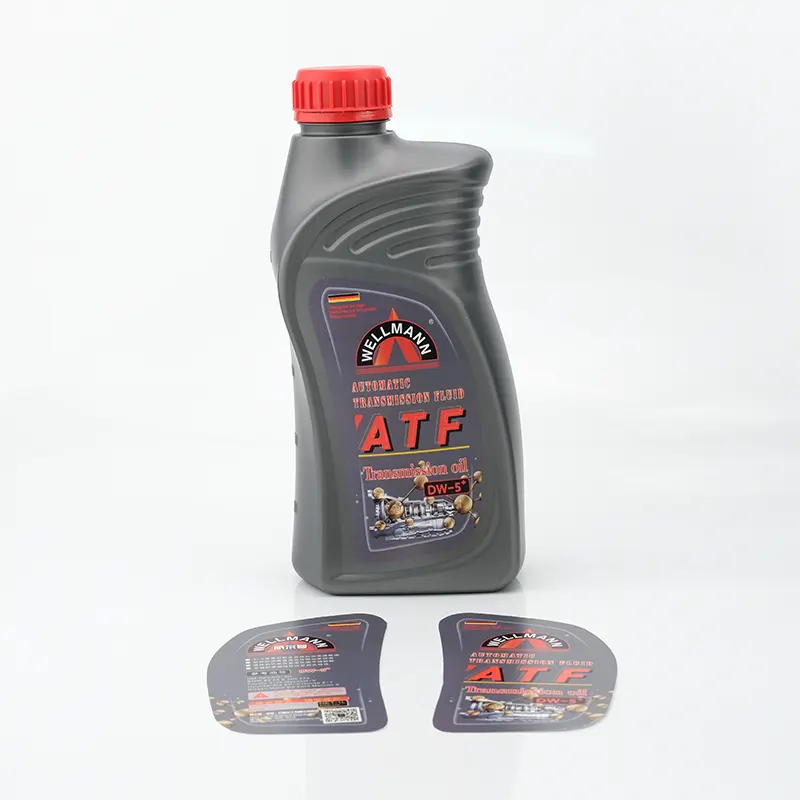
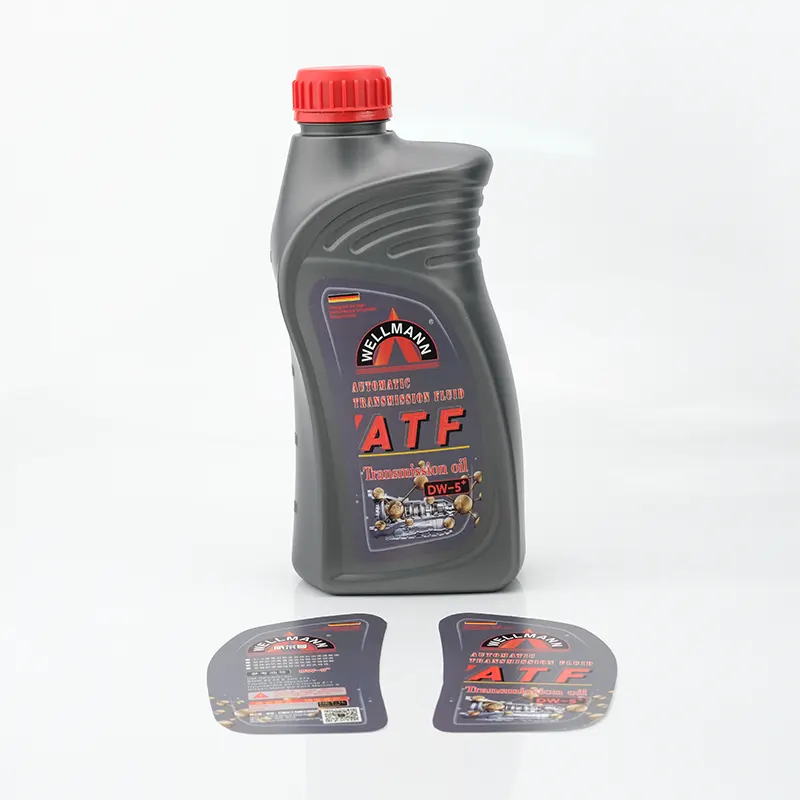
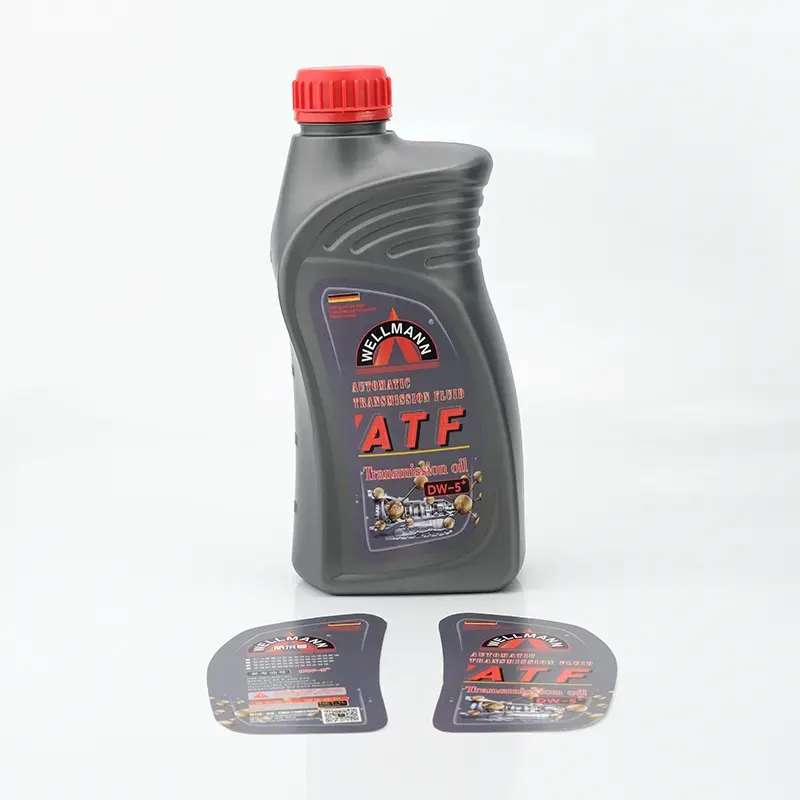
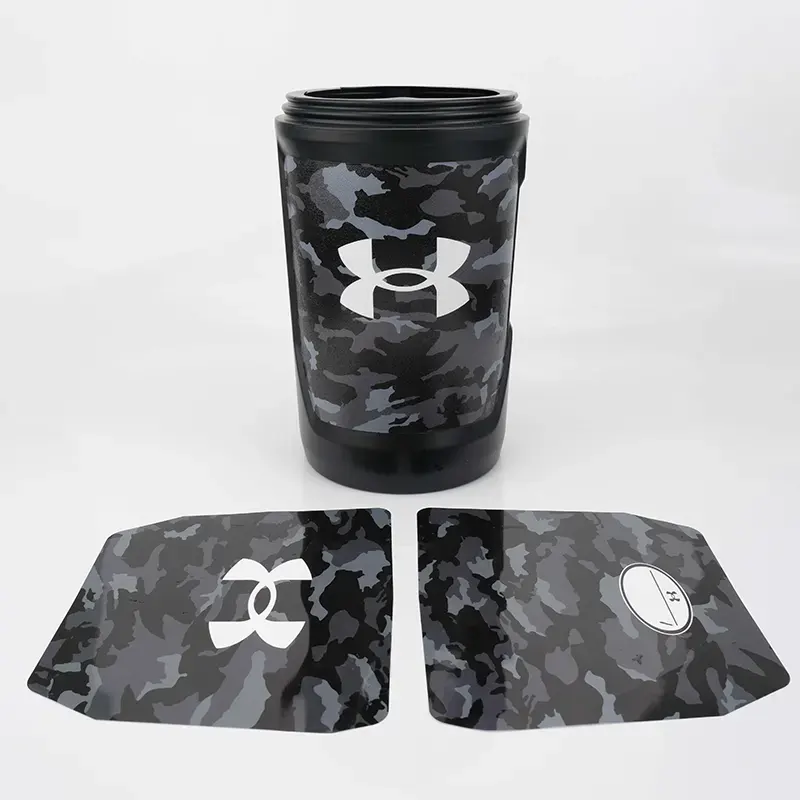
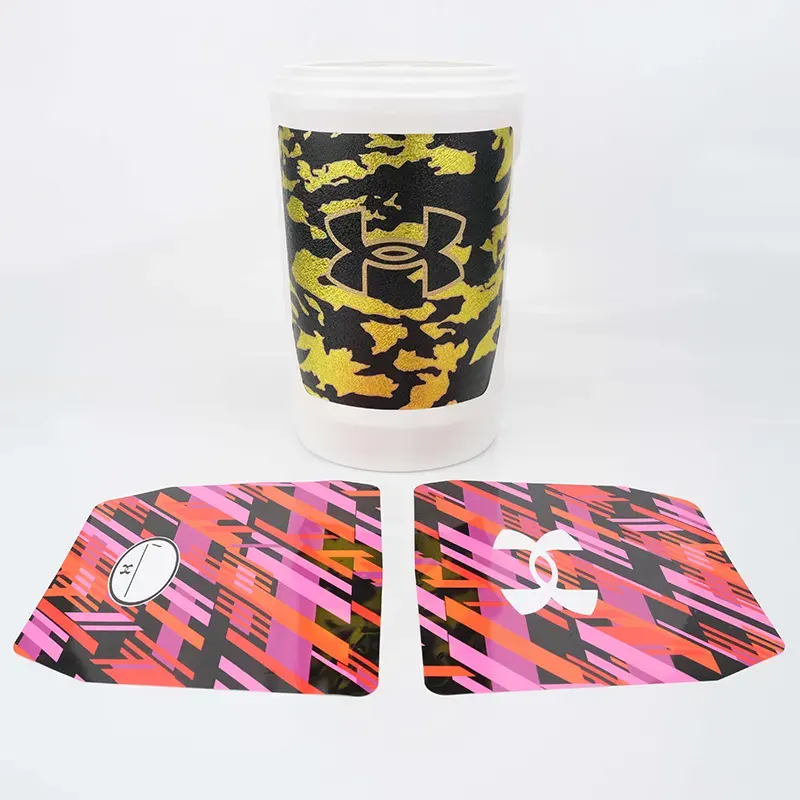
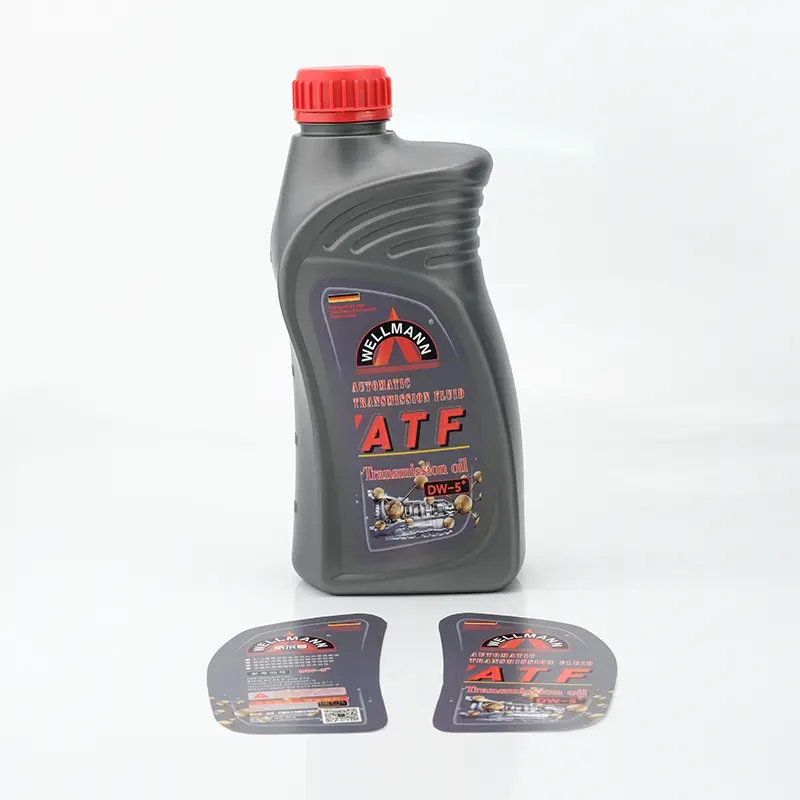
Zhongyu è un produttore e fornitore professionale di stampaggio mediante soffiaggio di etichette IML per bottiglie di olio in PP. Attraverso una precisa pianificazione dello spazio colore, trasferiamo le texture fini multicolori estremamente complesse sul substrato in PP scuro e lucido e utilizziamo la flessibilità del materiale della pellicola per adattarsi con precisione alla superficie aerodinamica e ai motivi antiscivolo del corpo della bottiglia.
Invia richiesta
Descrizione del prodotto
Scegliendo lo stampaggio mediante soffiaggio di etichette IML per bottiglie di olio in PP cinese fornito dalla fabbrica di Zhongyu, questo processo fa scomparire l'etichetta all'interno della bottiglia, non solo migliorando la sofisticazione complessiva dei prodotti industriali, ma rimodellando anche la logica anticontraffazione e anti-apertura dell'imballaggio dell'olio, conferendo al prodotto un'estetica industriale più pura e capacità antidecomposizione per tutte le condizioni atmosferiche.
Etichetta IML personalizzata impermeabile nello stampo per l'imballaggio chimico quotidiano Specifiche del prodotto:
|
Materiale IML |
BOPP, ANIMALE DOMESTICO, PLA, HDPE |
|
Formato IML |
Personalizzato in base alle dimensioni della fustellatura |
|
Spessore IML |
65-85 micron |
|
Temperatura |
-30°C-120°C |
|
Vantaggi fondamentali |
Tecnologia a forma intera, resistente ai graffi, impermeabile |
|
Scenari applicativi |
Contenitori per alimenti, prodotti chimici quotidiani, imballaggi industriali, elettrodomestici, prodotti per tubi |
|
Ricchi effetti di stampa |
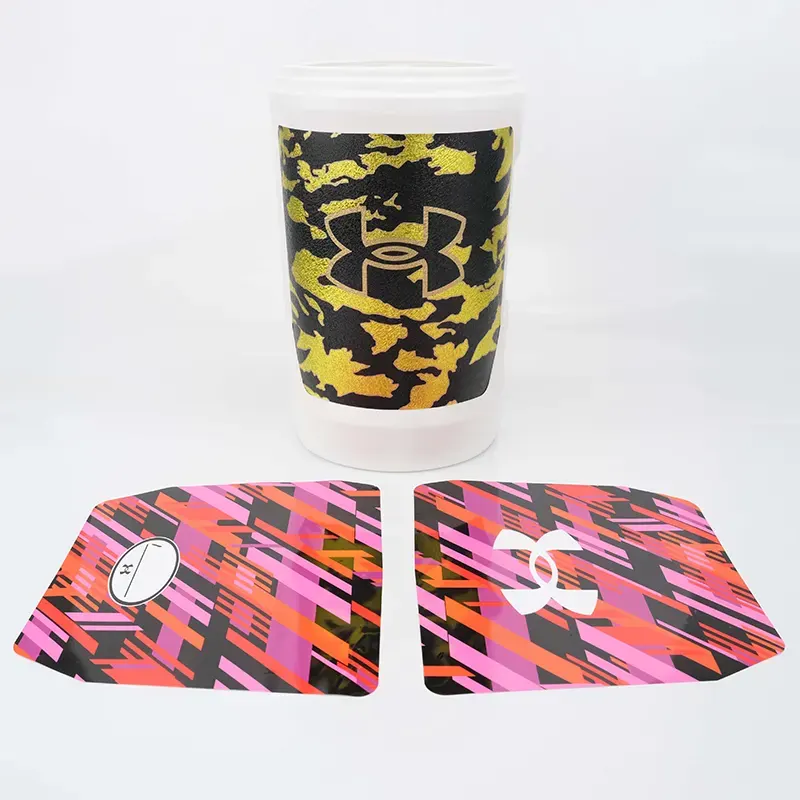
Buccia d'arancia, Opaco, Molto lucido, Trasparente, Ologramma laser, Alluminio metallizzato, Arcobaleno, Cambiamento di colore, 3D, Goffratura |
|
Stampa dei colori |
Massimo 11 colori |
Processo di produzione dello stampaggio mediante soffiaggio di etichette IML:
1. Stampa rotocalco su film PET/PP e laminazione
2. Taglio in fogli di etichette standard
3. Il robot automatico posiziona le etichette nella cavità dello stampo a iniezione
4.la plastica fusa viene soffiata nello stampo, prendendo forma, la plastica avvolge l'etichetta insieme alla superficie dello stampo
5. Man mano che la plastica si raffredda, l'etichetta si integra con il prodotto, consentendo di incorporarla direttamente nel prodotto
Note per l'attenzione
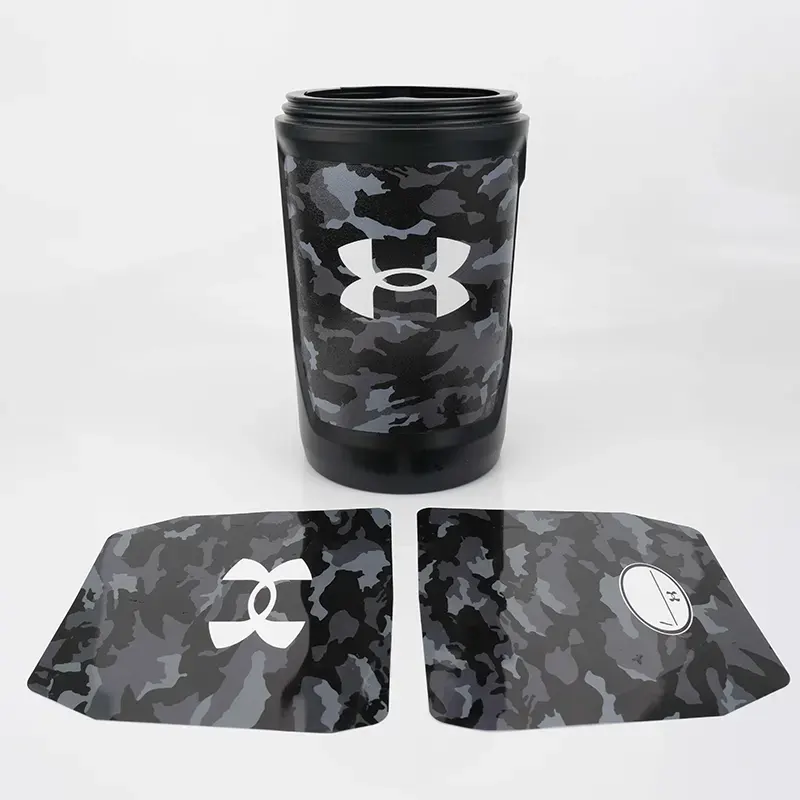
Controllo della sovrastampa su sfondi scuri e motivi complessi: per substrati scuri come bottiglie di olio e texture complesse come il camuffamento, lo spessore dell'inchiostro bianco sottostante deve essere rigorosamente controllato per garantire un'elevata saturazione del colore e impedire che il colore di base traspaia.
1. Corrispondenza dei tassi di ritiro anomali della superficie curva
Per i corpi di bottiglia complessi e aerodinamici, durante lo stampaggio a iniezione si verifica un restringimento irregolare. È necessario calcolare in anticipo il tasso di ritiro dello stampo e regolare con precisione la deformazione fustellata della pellicola per evitare che i modelli si allunghino e si deformino o sviluppino sbiancamento da stress sulle superfici curve.
2. Gestione degli scarichi dello stampaggio a iniezione ad alta temperatura
I corpi complessi delle bottiglie tendono a intrappolare aria, quindi è necessario progettare scanalature di scarico nelle posizioni corrispondenti dello stampo per evitare l'accumulo di bolle durante lo stampaggio a iniezione ad alta pressione, che potrebbe causare increspature della pellicola o perdita di adesione.
3.Isolamento di mezzi solventi forti
Per i fluidi contenenti forti componenti solventi come gli oli completamente sintetici, è necessario valutare la resistenza chimica del rivestimento in pellicola prima del riempimento per impedire la penetrazione del solvente a lungo termine, che potrebbe portare a una diminuzione della lucentezza della superficie.
Test del prodotto
Test alternato con intervallo di temperature estreme: eseguire 500 cicli di temperature fredde e calde alternate da -40 ℃ a 80 ℃ per verificare le capacità anti-peeling e anti-deformazione del diaframma e del corpo della bottiglia in ambienti con olio estremamente freddo e caldo.
Test di corrosione della resistenza all'olio ad alta concentrazione: immersione del prodotto finito in vari oli e lubrificanti per il monitoraggio a lungo termine della resistenza all'olio, delle proprietà anti-permeazione e dell'integrità del colore della superficie del materiale della membrana.
Test fisico distruttivo e caduta elevata: simula cadute libere multiple da altitudini elevate in condizioni di pieno carico per verificare la resistenza all'impatto del diaframma in piegature e sporgenze profonde (come le maniglie), garantendo l'assenza di crepe o desquamazione.
Test di durezza superficiale ad alta precisione: utilizzo di uno strumento di sfregamento a matita ad alta durezza per verificare la resistenza all'abrasione di superfici strutturate complesse, per far fronte alle gravi sfide degli ambienti di stoccaggio e turnover.
Domande frequenti
D: Qual è la quantità minima dell'ordine?
R: La personalizzazione standard parte da 3.000 mq. La quantità esatta dipende dalla complessità del processo.
D: Puoi realizzare la complessa texture mimetica come quella mostrata nell'immagine?
R: Sì. Supportiamo la sovrastampa multicolore ad alta definizione. Texture complesse e fini come il camuffamento possono essere riprodotte accuratamente.
D: Il corpo curvo della bottiglia teme soprattutto la deformazione del modello. Come risolvi questo problema?
R: Attraverso la modellazione 3D per simulare il tasso di restringimento, progettare con precisione la forma fustellata per garantire un perfetto adattamento della superficie curva.
D: Quanto tempo richiede solitamente il tempo di consegna?
R: Il normale ciclo di produzione è di 10-15 giorni. È possibile valutare ordini urgenti speciali per un'elaborazione accelerata.
D: Lo stampaggio mediante soffiaggio di etichette IML per bottiglie di olio in PP offre test di campioni gratuiti?
R: Forniamo regolarmente test a campione. Il costo specifico viene valutato in base alla complessità della personalizzazione, mentre il costo della spedizione è a carico del cliente.
D: Esistono certificazioni di qualità rilevanti?
R: Disponiamo di numerose certificazioni internazionali di sistemi di qualità e protezione ambientale e supportiamo gli audit di fabbrica dei clienti.
D: Può essere stampato direttamente ad iniezione?
R: Siamo in grado di fornire una serie completa di indicazioni sui parametri di stampaggio a iniezione e soluzioni di adattamento per garantire una connessione perfetta con la linea di produzione.
Tag caldi: Bottiglie di olio in PP Stampaggio per soffiaggio di etichette IML, Bottiglie di olio per soffiaggio di etichette IML, Produttore di bottiglie di olio in PP
Categoria correlata
Etichetta IML per secchio di vernice
Etichetta IML per flaconi da toilette
Etichetta IML per bottiglie di olio
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.