
Casa > Prodotti > Imballaggio alimentare IML > Etichetta IML per contenitore snack > Contenitore per snack in PP stampato ad iniezione con etichetta IML
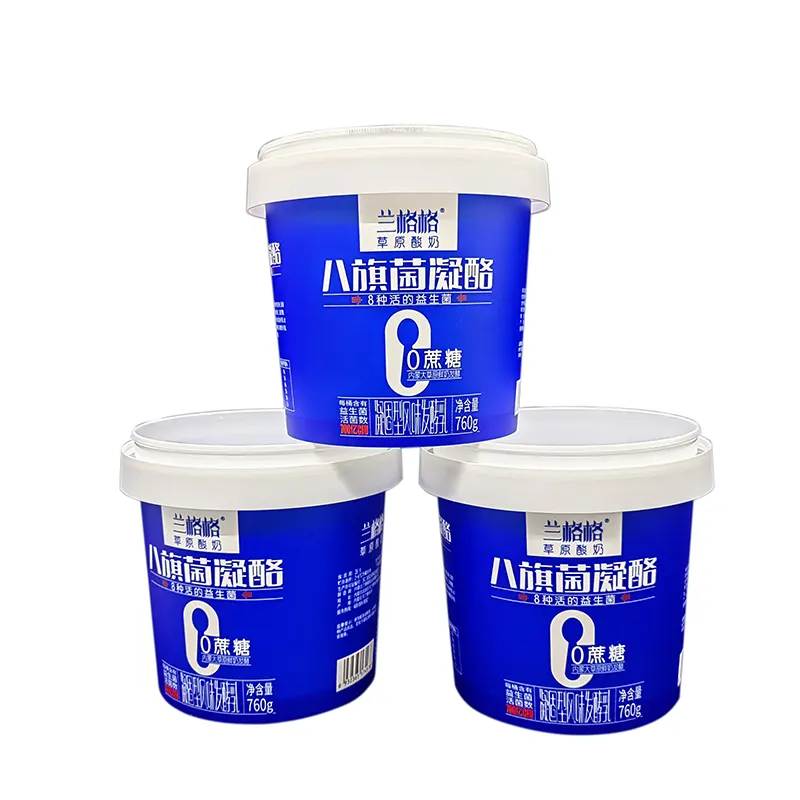
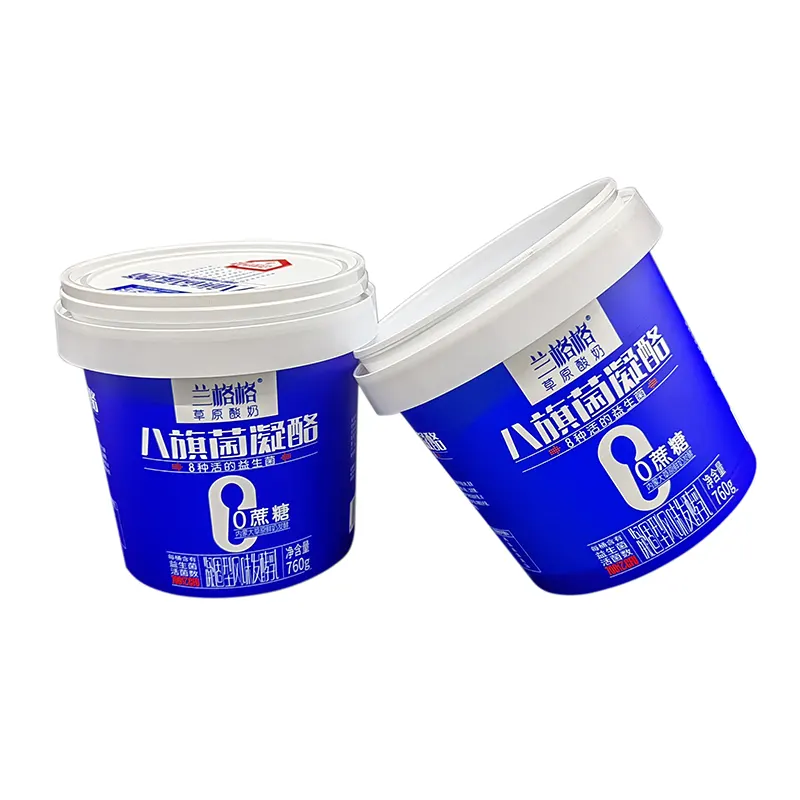
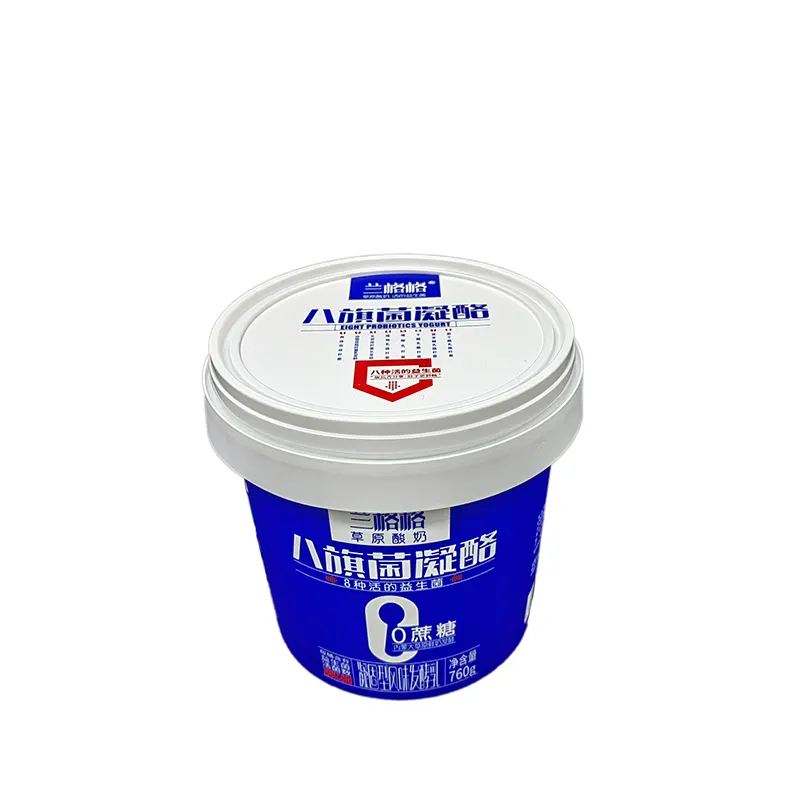
Contenitore per snack in PP stampato ad iniezione con etichetta IML
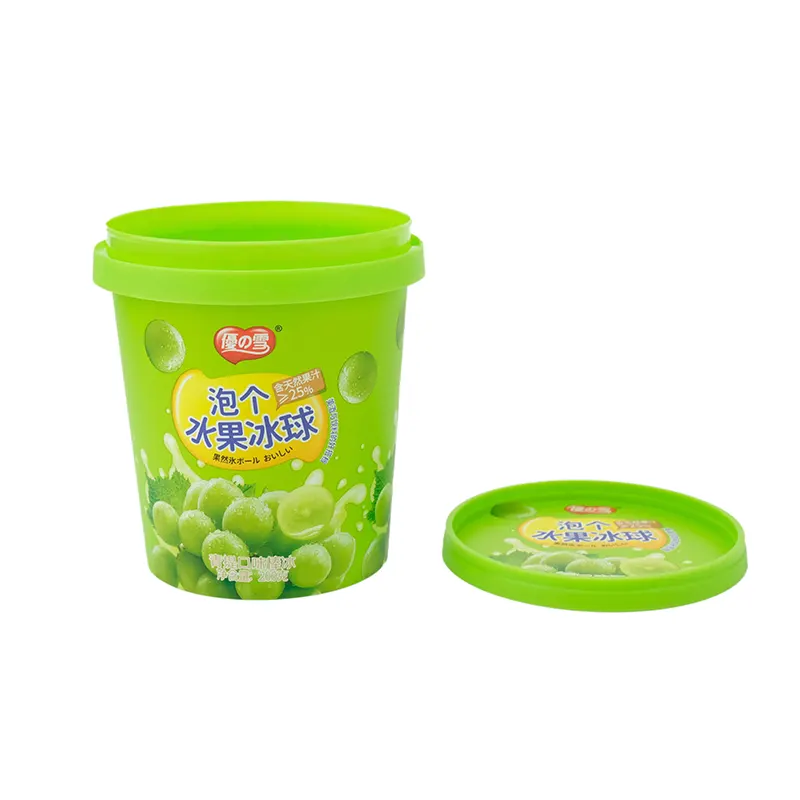
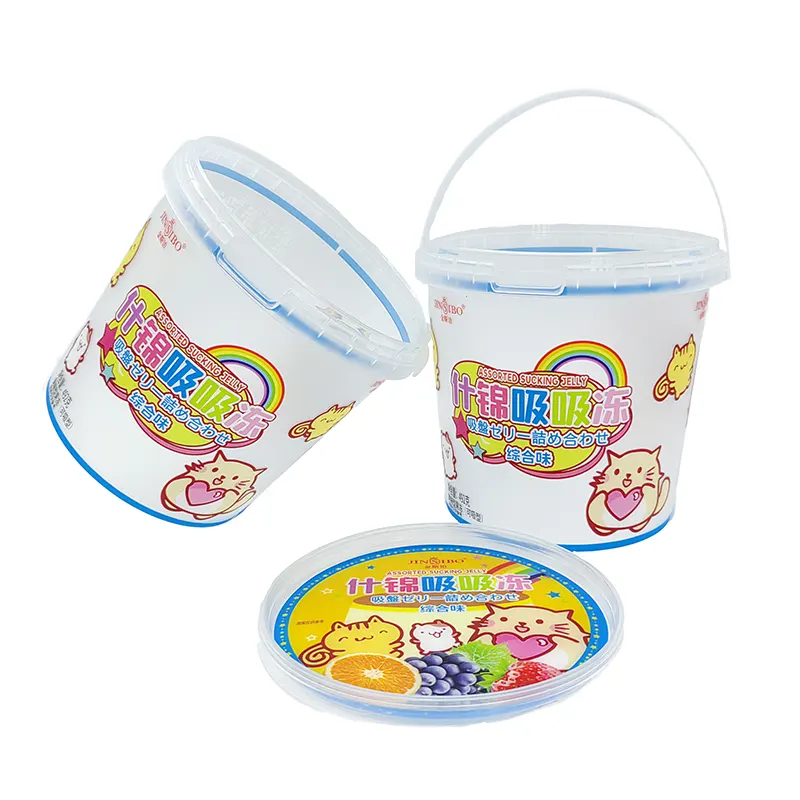
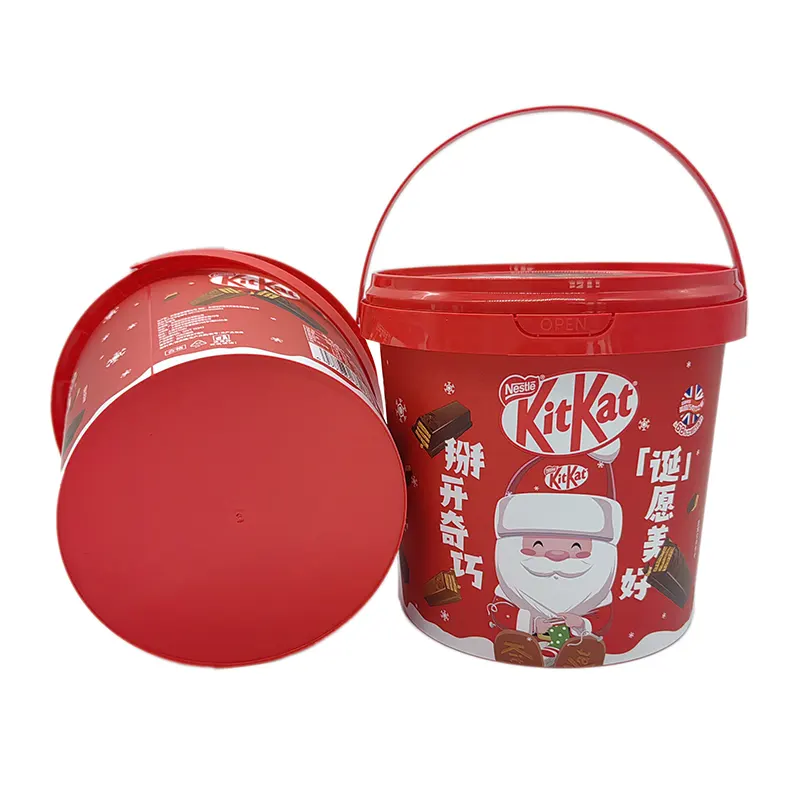
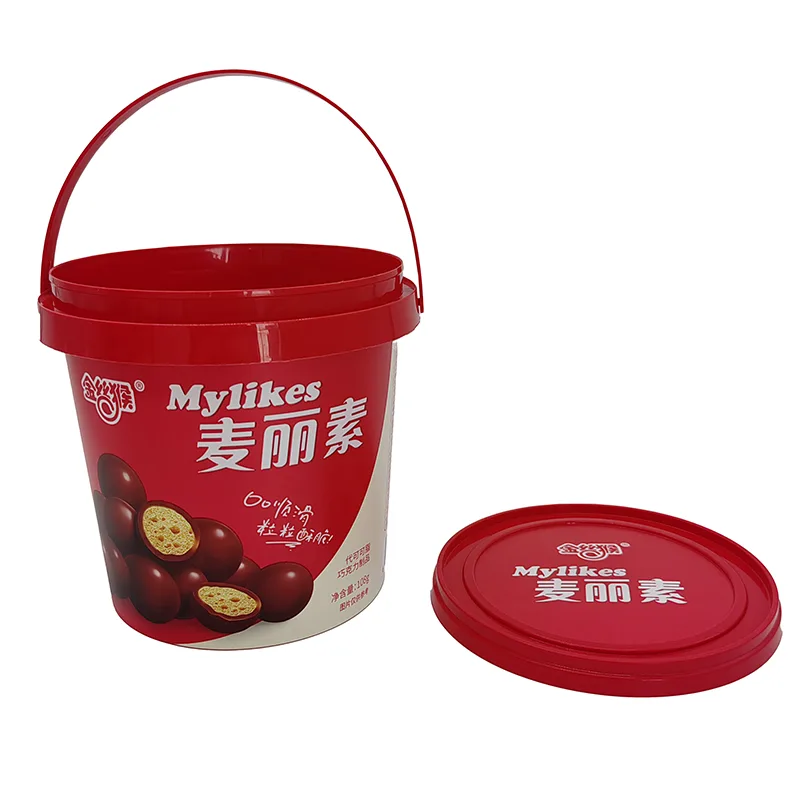
Il contenitore per snack in PP stampato ad iniezione con etichetta IML fornito dalla fabbrica Zhongyu è adatto per secchi di plastica di grande capacità per formaggio, yogurt e latte fermentato. È stato sviluppato appositamente con un processo dedicato per la forma ad arco del corpo della canna e la struttura della flangia dell'imboccatura della canna.
Invia richiesta
Descrizione del prodotto
Il contenitore per snack in PP per stampaggio a iniezione con etichetta IML creato dal produttore Zhongyu si integra con il corpo del barile in PP durante il processo di stampaggio a iniezione. La grafica e il testo sono incorporati all'interno della parete del barile e non sono presenti colla o pellicola all'esterno del barile.
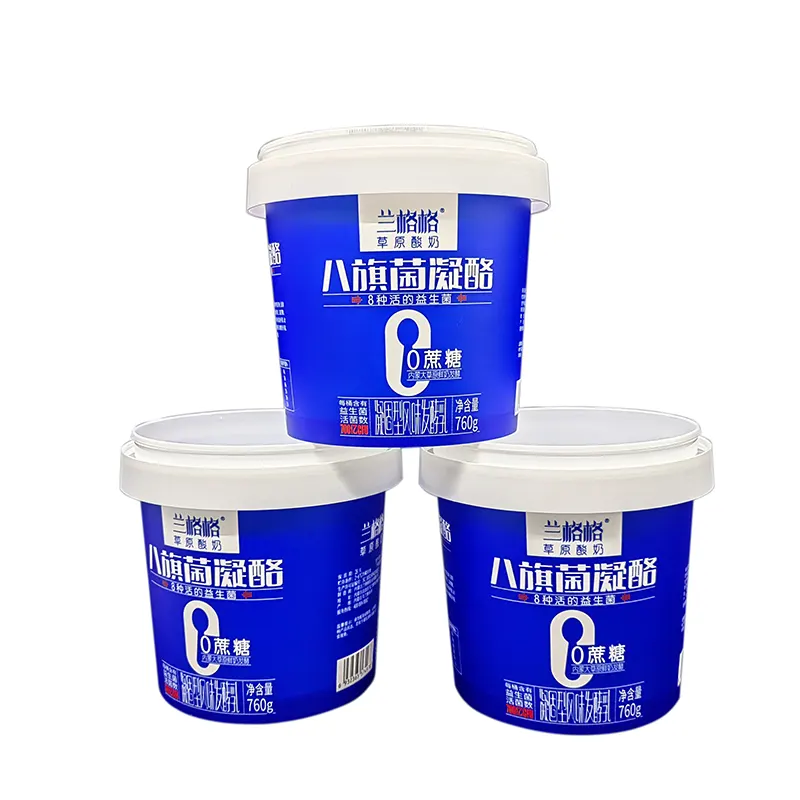
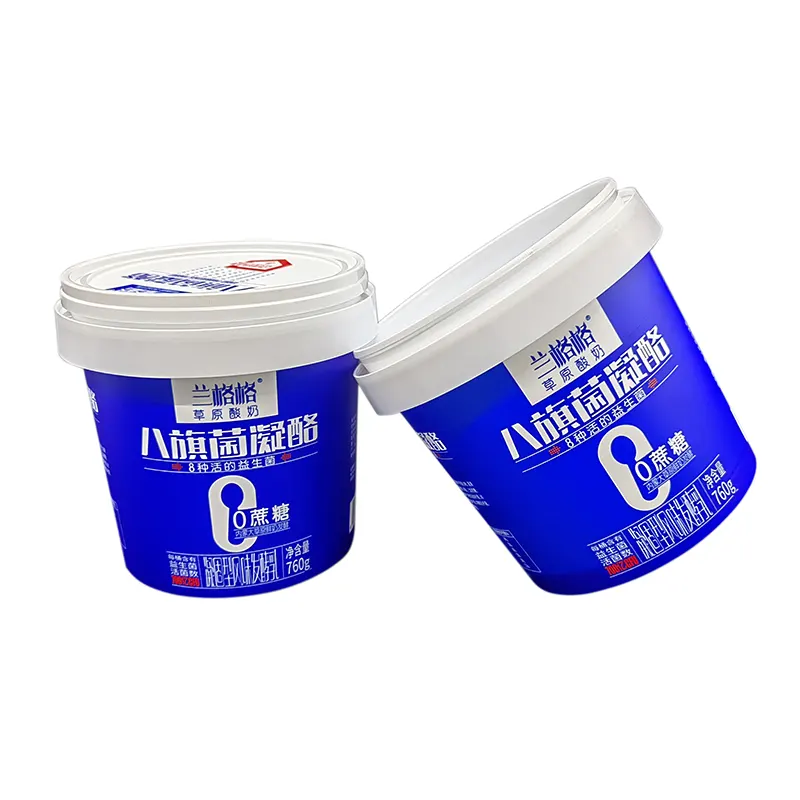
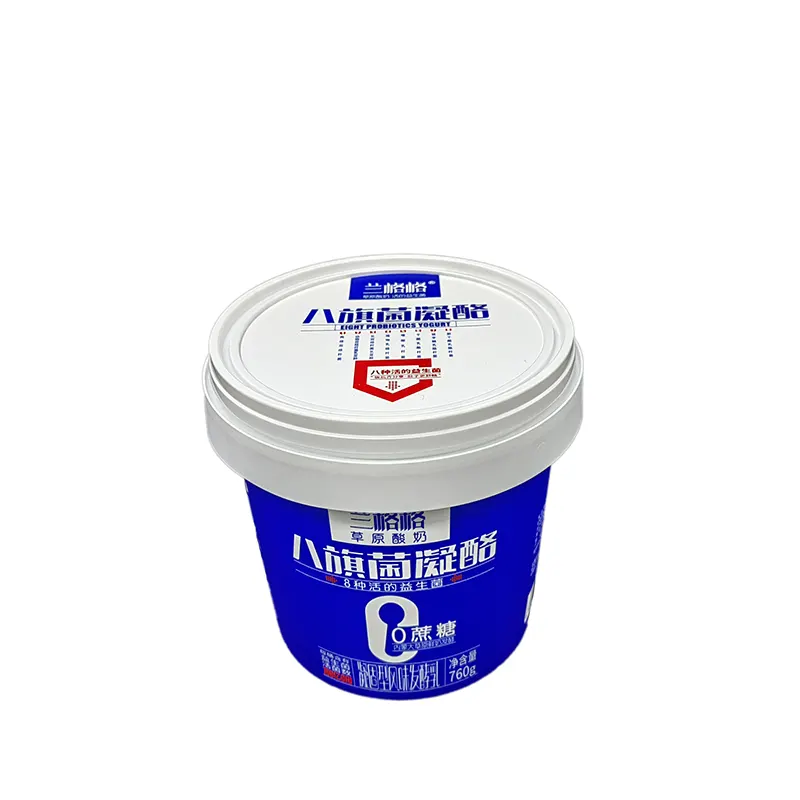
Processo di produzione dello stampaggio ad iniezione di etichette IML:
1. Stampa rotocalco su film PET/PP e laminazione
2. Taglio in fogli di etichette standard
3. Il robot automatico posiziona le etichette nella cavità dello stampo a iniezione
4. Iniezione di fusione di plastica, pellicola e plastica si fondono in un unico pezzo
5. Sformare direttamente i prodotti in plastica IML finiti
Processo di produzione
1. Valutazione della selezione del materiale: in base alle condizioni di utilizzo degli alimenti refrigerati di grande capacità, selezionare materiali della membrana e inchiostri resistenti alle basse temperature e agli acidi. Condurre ispezioni dei lotti delle materie prime e creare file dei materiali.
2. Elaborazione grafica della superficie e superficie curva: in base al modello 3D della canna diritta a bocca larga, analizzare la deformazione da stiramento di ciascuna parte del corpo della canna ed eseguire l'elaborazione di compensazione grafica per ampie aree di colore di sfondo, codici a barre e testo piccolo e file di produzione di output.
3. Operazione di stampa in un ambiente privo di polvere: completare la stampa offset multicolore in un'officina pulita, controllare rigorosamente la deviazione della stampa offset, solidificare completamente l'inchiostro ed evitare il rischio di migrazione dell'inchiostro nella fase successiva.
4. Lavorazione di fustellatura di precisione: tagliare l'etichetta in base al contorno del corpo del cilindro, controllare gli angoli del bordo e la tolleranza dimensionale e rimuovere sbavature e materiali danneggiati.
5. Verifica dello stampaggio con simulazione: effettuare la verifica dello stampo in base alle condizioni di stampaggio a iniezione del cilindro a bocca larga, controllare se le grandi aree del colore di sfondo sono screziate, la leggibilità del codice a barre e la posizione della grafica e confermare la qualificazione prima di sigillare il campione.
6. Smistamento e consegna dell'imballaggio - Smistare i materiali in fogli in base ai requisiti delle attrezzature per lo stampaggio a iniezione del cliente e consegnare i relativi materiali a contatto con gli alimenti insieme a questo lotto.
Etichetta IML personalizzata impermeabile nello stampo per l'imballaggio alimentare Specifiche del prodotto
|
Materiale IML |
BOPP, ANIMALE DOMESTICO, PLA, HDPE |
|
Formato IML |
Personalizzato in base alle dimensioni della fustellatura |
|
Spessore IML |
65-85 micron |
|
Temperatura |
-30°C-120°C |
|
Vantaggi fondamentali |
Tecnologia a forma intera, resistente ai graffi, impermeabile |
|
Scenari applicativi |
Contenitori per alimenti, prodotti chimici quotidiani, imballaggi industriali, elettrodomestici, prodotti per tubi |
|
Ricchi effetti di stampa |
Buccia d'arancia, Opaco, Molto lucido, Trasparente, Ologramma laser, Alluminio metallizzato, Arcobaleno, Cambiamento di colore, 3D, Goffratura |
|
Stampa dei colori |
Massimo 11 colori |
Punto di forza principale
Il colore di base copre una vasta area e si forma stabilmente.
Il codice a barre e il testo piccolo vengono formati in modo affidabile.
È adatto per ambienti alimentari acidi refrigerati.
Elimina i rischi igienici causati dalle cuciture con colla.
È compatibile con le linee di produzione automatizzate di stampaggio a iniezione.
L'aspetto del corpo della canna ha un forte senso di unità.
Note per l'attenzione
1. Il bordo dell'apertura grande del secchio subirà uno stiramento locale. La grafica e il testo importanti nel manoscritto devono evitare l'area con la deformazione del bordo per evitare che le informazioni chiave vengano distorte.
2. L'ampio sfondo in tinta unita richiede temperature di stampaggio a iniezione specifiche e specifiche dello stampo. Per i nuovi progetti è necessario effettuare uno stampaggio di prova sulla macchina. Non è consigliabile produrre direttamente in serie senza eseguire test.
3. Il contenitore per snack in PP con stampaggio a iniezione con etichetta IML viene utilizzato per alimenti fermentati acidi. È necessario confermare che i materiali di consumo corrispondano all'acidità del prodotto. Non applicare direttamente i parametri IML generali per i prodotti di uso quotidiano.
4. Il secchio finito deve evitare un'esposizione prolungata alla luce solare diretta per evitare che il substrato in PP invecchi e influenzi indirettamente l'aspetto della stampa.
5. Le posizioni di scarico e di accesso dello stampo influenzeranno l'effetto di stampaggio IML. Nella fase iniziale è necessario valutare contemporaneamente la struttura dello stampo per ridurre il rischio di difetti del colore di base.
Domande frequenti
D1: Il secchio per alimenti di grande capacità con un'ampia area di colore di base in tinta unita tende a presentare perdite di colore dopo lo stampaggio a iniezione?
R: Effettuiamo in anticipo test di compensazione grafica e simulazione dello stampo, ottimizziamo i parametri di processo e riduciamo la probabilità di sbavature di colore sul colore di base.
Q2: Il codice a barre formato da IML può essere scansionato e riconosciuto normalmente?
R: Effettuiamo una compensazione della deformazione per il codice a barre, testiamo le prestazioni di scansione attraverso la verifica dello stampo e ci assicuriamo che possa essere scansionato e riconosciuto normalmente dopo la formatura.
D3: L'inchiostro dell'etichetta degli alimenti fermentati acidi e refrigerati causerà la migrazione?
R: Selezioniamo materiali di consumo resistenti agli acidi per uso alimentare, effettuiamo la verifica delle condizioni del nuovo processo di progetto ed evitiamo il rischio di migrazione dell'inchiostro.
Q4: Tutti i processi produttivi sono completati dalla tua azienda?
R: La stampa e la fustellatura vengono tutte completate nella nostra fabbrica in camera bianca, senza esternalizzazione, e vengono conservati i registri completi dei lotti.
Q5: Come gestire la flangia della bocca del secchio a bocca larga che causa una deformazione grafica?
R: Evitare l'area di deformazione della flangia e ottimizzare in anticipo la bozza in base ai disegni 3D.
Q6: Quali materiali dovrebbero essere forniti per i test a campione del nuovo progetto?
R: Fornisci i disegni 3D del secchio per il cibo, quindi possiamo avviare l'analisi del processo e la valutazione della bozza.
D7: I secchi IML a bocca larga possono essere adattati alle apparecchiature di stampaggio a iniezione ad alta velocità delle fabbriche alimentari?
R: La planarità e la tolleranza dimensionale del materiale in fogli sono rigorosamente controllate ed è adatto per la produzione di etichettatura automatica di secchi a bocca larga.
Tag caldi: Contenitore per snack in PP con etichetta IML, contenitore per snack in PP con stampaggio a iniezione, produttore di contenitori per snack personalizzati
Categoria correlata
Etichetta IML per tazza di caffè
Etichetta IML della tazza di Yougurt
Etichetta IML per contenitore snack
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
prodotti correlati